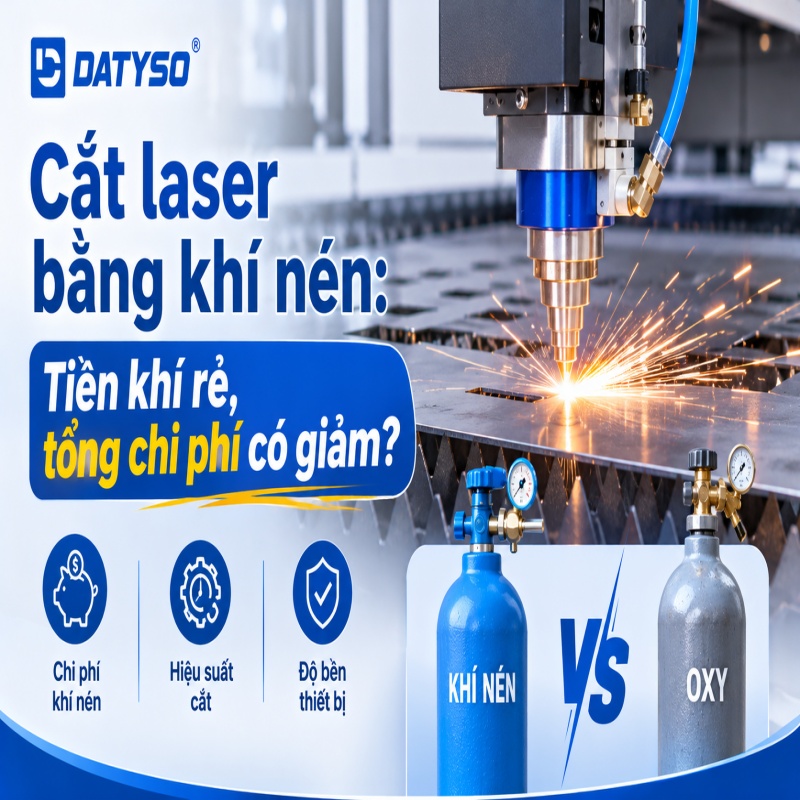
Tia laser làm kim loại chảy, nhưng việc dọn kim loại chảy ra khỏi rãnh cắt và giữ cho mép cắt đẹp lại là phần việc của khí hỗ trợ. Xưởng cắt laser thường chọn giữa oxy, nitơ và khí nén, và khí nén hay được nhắc đến nhất vì nghe có vẻ rẻ nhất. Rẻ thật hay không còn tùy cách bạn tính: chỉ nhìn tiền khí, hay tính cả máy nén, bộ lọc, đầu cắt và những chi tiết phải làm lại. Bài này đi qua từng khoản đó để bạn tự cân.

Khí hỗ trợ cắt laser: khí nén rẻ nhưng chỉ tiết kiệm khi khí đủ sạch
Trước khi so tiền, cần hiểu mỗi loại khí làm gì ở mép cắt. Khí hỗ trợ không chỉ đẩy kim loại nóng chảy ra khỏi rãnh cắt, mà còn quyết định phản ứng hóa học xảy ra ở đó. Nên khi đổi loại khí là bạn đổi cả chất lượng mép cắt lẫn cách máy làm việc, không chỉ đổi cái bình.
| Loại khí | Đặc điểm ở mép cắt | Hợp với |
|---|---|---|
| Oxy | Phản ứng với thép, sinh thêm nhiệt giúp cắt dễ; mép có lớp oxit | Thép carbon |
| Nitơ | Khí trơ, mép sáng, ít oxit | Inox, nhôm, chi tiết cần mép đẹp |
| Khí nén | Chứa khoảng một phần năm là oxy, nên cho kết quả nằm giữa hai loại trên; mép có thể xỉn nhẹ | Tấm mỏng, chi tiết không đòi mép quá đẹp |
Điều đáng nhớ là khí nén không phải thứ “thay thế hoàn hảo” cho oxy hay nitơ. Nó là một lựa chọn kinh tế hơn, và đổi lại bạn chấp nhận một vài đánh đổi.
Khí nén rẻ vì xưởng tự tạo ra khí thay vì mua từng bình
Oxy và nitơ thường được mua theo bình hoặc bồn, mỗi lần cắt là mỗi lần tiền đi. Khí nén thì khác: xưởng đặt một máy nén khí, hút không khí quanh mình, nén lại và dẫn thẳng đến đầu cắt. Chi phí chính chuyển từ “mua khí” sang “điện chạy máy nén và bảo trì máy”. Vì vậy khi nói khí nén rẻ, thật ra là tiền khí theo từng chi tiết thấp hơn, chứ không có nghĩa là không tốn gì. Máy nén vẫn ngốn điện, bộ lọc vẫn phải thay, và hệ thống đường ống cần được giữ kín.
Tổng chi phí chỉ giảm khi bạn tính cả hệ thống khí chứ không chỉ tiền khí
Nhiều xưởng chỉ nhìn dòng “tiền khí” trên bảng chi phí rồi kết luận. Cách tính chắc hơn là gom tất cả vào chi phí trên mỗi chi tiết đạt yêu cầu. Bạn cộng tiền điện máy nén, vật tư lọc và sấy khí, bảo trì máy nén, kính bảo vệ và béc cắt phải thay sớm hơn, rồi cả công làm lại những chi tiết mép xỉn không dùng được. Lấy tổng đó chia cho số chi tiết đạt, bạn sẽ có con số công bằng giữa các loại khí. Xưởng cắt nhiều tấm mỏng, mép không cần sáng bóng thường thấy khí nén có lợi. Xưởng cắt inox phải hàn hoặc sơn sau đó thì khoản “làm lại” có thể ăn mất phần tiết kiệm.

Khí nén phải khô và sạch dầu thì mới cắt được đẹp
Chất lượng khí quyết định khí nén dùng trong máy cắt laser có đáng tin hay không. Đây là việc nên kiểm trước cả khi chỉnh thông số máy.
Chất lượng khí nén được giữ bằng lọc dầu, lọc nước và xả bình đúng lịch
Khí nén nhìn bằng mắt thì trong veo, nhưng bên trong thường lẫn hơi nước và vài giọt dầu từ máy nén. Đến đầu cắt, những thứ nhỏ xíu ấy lại thành chuyện lớn: dầu bám lên kính bảo vệ làm tia laser yếu đi, hơi nước làm béc cắt nhanh bẩn, mép cắt lúc ổn lúc không. Giữ cho khí sạch từ đầu nguồn nhẹ công hơn nhiều so với sửa lỗi ở cuối đường. Xưởng thường làm bốn việc sau:
- Lọc dầu sau máy nén, trước khi khí vào ống dẫn đến máy cắt.
- Sấy khô khí để hơi nước không ngưng lại trong ống.
- Xả nước đọng ở bình chứa theo lịch.
- Thay lõi lọc đúng hạn và nhìn kính bảo vệ thường xuyên, vì kính bẩn nhanh bất thường là dấu hiệu khí có vấn đề.
Chọn khí theo vật liệu và độ dày thì bài toán chi phí mới rõ ràng
Không có loại khí nào đúng cho mọi xưởng. Xưởng làm chủ yếu thép carbon mỏng, đơn hàng đều đặn, mép chỉ cần sạch vừa đủ thì khí nén thường là bạn đồng hành hợp lý. Chi tiết inox hoặc nhôm cần mép sáng để hàn, sơn hay lắp ghép sát thì nitơ vẫn đáng được cân nhắc. Thép dày cần cắt đứt gọn thì oxy lại có chỗ đứng riêng. Độ dày cắt được theo từng khí và từng công suất cần lấy từ bảng thử của kỹ thuật. Nếu bạn muốn đọc thêm về cách khí cắt ảnh hưởng đến thép tấm, bài những thông tin cần biết về cắt laser thép tấm của DATYSO đã nói khá kỹ.
Máy cắt laser DATYSO cần đi kèm hệ thống khí và thiết bị phụ trợ đúng cấu hình
Dòng máy cắt tấm laser của DATYSO gồm các model như HN-3015, HN-6015 và DT-3015, mỗi máy một công suất và khổ bàn riêng. Khi chọn khí cho máy nào, bạn nên đọc thông số khí khuyến nghị đi kèm đúng model đó, vì lưu lượng và áp suất mỗi máy mỗi khác. Một dây chuyền cắt chạy ổn không chỉ có cái máy, mà còn cần máy nén khí, chiller, ổn áp và hệ thống hút khói cho đúng. Phần này được DATYSO tư vấn khi báo giá, kèm điều kiện lắp đặt và mặt bằng xưởng. Bạn có thể xem cả dải máy cắt laser của DATYSO để biết nhóm máy tấm, máy ống phù hợp với hàng của mình, rồi gửi bản vẽ để kỹ sư gợi ý loại khí và cấu hình kèm theo.
Năm thắc mắc thường gặp về khí nén khi cắt laser
Khí nén có cắt được inox không?
Cắt được ở mức tấm mỏng, nhưng mép cắt có thể xỉn. Nếu chi tiết cần mép sáng để hàn hay sơn, nên cân nhắc nitơ.
Khí nén có thay được oxy khi cắt thép carbon không?
Trong một số trường hợp tấm mỏng thì được. Với thép dày, oxy thường vẫn cho kết quả cắt đứt gọn hơn. Cần đối chiếu bảng thông số Kỹ thuật cho từng máy.
Máy nén khí cỡ nào là đủ cho máy cắt?
Phụ thuộc lưu lượng và áp suất mà đầu cắt của từng model yêu cầu. Thông số này nằm trong tài liệu kèm máy, hoặc hỏi kỹ sư DATYSO khi báo giá.
Khí nén ẩm hoặc có dầu gây hại gì?
Làm bẩn kính bảo vệ và béc cắt, khiến mép cắt bavia và kính phải thay sớm hơn. Lọc dầu, sấy khô và xả nước định kỳ là cách phòng đơn giản nhất.
Khi nào nên giữ nitơ thay vì chuyển sang khí nén?
Khi mép cắt cần sáng và sạch ngay sau khi cắt, ví dụ chi tiết inox hoặc nhôm đi thẳng vào công đoạn hàn, sơn hay lắp ráp.