Đổi từ TIG sang hàn laser không chỉ là đổi máy hàn, mà là tính lại cả đường đi của chi tiết: chuẩn bị, hàn, mài và làm sạch. So sánh hàn laser và TIG chỉ có ý nghĩa khi cộng cả công đoạn sau hàn, vì đó là phần tốn công mà ít xưởng ghi lại. Hãy cùng DATYSO so từng công đoạn, thêm phần so với hàn que và MIG, và chỉ ra khi nào TIG vẫn là lựa chọn đúng.
So sánh hàn laser và TIG nên cộng cả công đoạn mài, không chỉ tốc độ hàn
Khi nói "hàn laser nhanh hơn TIG", nhiều người chỉ so thời gian mỏ hàn chạy trên mối ghép. Nhưng một chi tiết còn đi qua chuẩn bị, mài và làm sạch trước khi giao. Vì sao nên tính cả những công đoạn đó? Bởi với chi tiết inox hay tấm mỏng, thời gian mài và nắn lại sau hàn thường là phần khiến xưởng mất lợi nhuận mà không ai thấy.
| Công đoạn | Hàn TIG | Hàn laser |
|---|---|---|
| Chuẩn bị mối ghép | Cần bề mặt sạch, ghép khớp | Cần bề mặt sạch, khe hở nhỏ hơn hoặc dùng thêm dây hàn |
| Hàn | Đưa nhiệt chậm hơn, vùng nhiệt rộng hơn | Nhiệt tập trung, đường hàn đi nhanh hơn |
| Mài, làm sạch | Không bắn tóe nhưng còn màu nhiệt cần xử lý nếu muốn mối sáng | Mối thấp, ít bắn tóe, thường ít phải mài |
| Biến dạng | Dễ cong vênh hơn ở tấm mỏng | Vùng ảnh hưởng nhiệt hẹp, ít cong vênh hơn |
| Đào tạo thợ | Cần luyện tay lâu để mối đều | Người mới có thể cầm súng sau thời gian ngắn hơn nhiều |
| Đầu tư | Thấp hơn | Cao hơn |
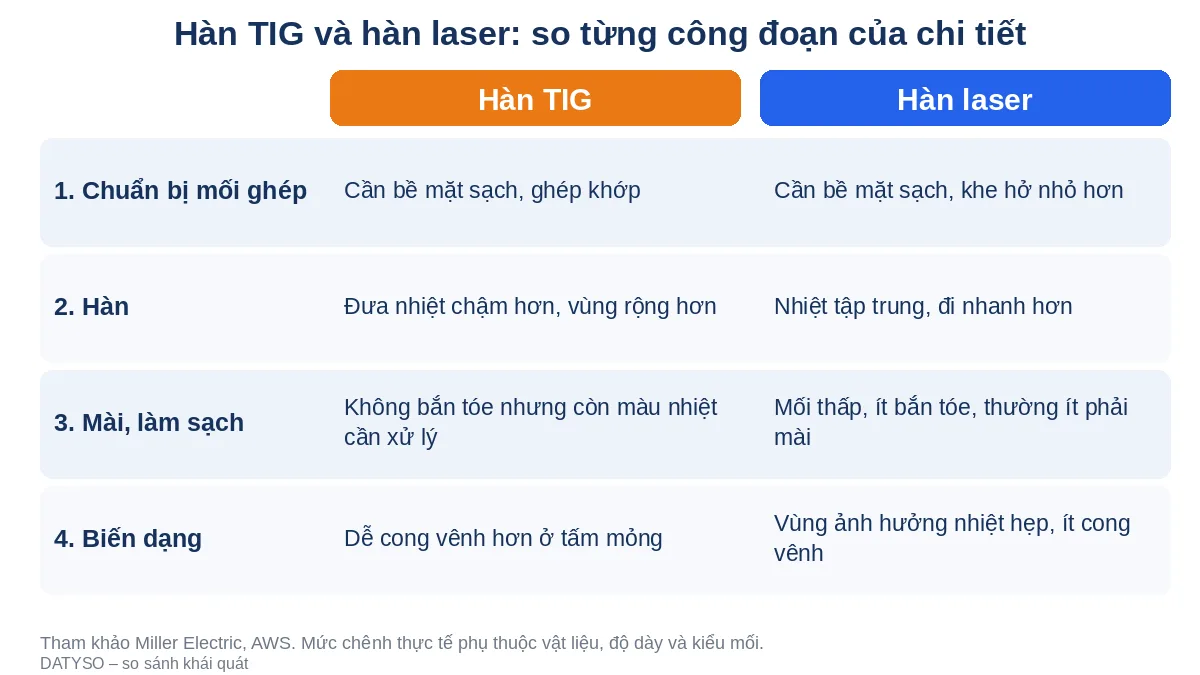
Hàn laser rút ngắn công đoạn mài vì nhiệt tập trung và ít bắn tóe
Theo hãng thiết bị hàn Miller, tia laser tạo ra vũng hàn nhỏ và có kiểm soát, nên không có bắn tóe do hồ quang và mối hàn nhẵn, ít phải làm sạch sau hàn. Hãng này nêu rằng trên thép carbon mỏng, hàn laser đưa vào chi tiết khoảng một nửa lượng nhiệt so với TIG hoặc MIG. Ít nhiệt hơn nghĩa là ít cong vênh hơn, và ít phải nắn lại.
TIG cũng không bắn tóe, nhưng theo Miller, TIG vẫn để lại màu nhiệt cần xử lý nếu bạn muốn mối hàn sáng. Chính vì thế, với inox nhìn thấy được như lan can, tủ bếp, bồn inox, công đoạn mài và đánh bóng sau TIG mới là chỗ tiết kiệm được nhiều nhất khi đổi sang laser.
Về tốc độ, bài viết do IPG Photonics cung cấp trên trang SMACNA nhận định hàn laser nhanh hơn TIG từ 4 lần trở lên, còn Miller nêu con số từ 5 đến 10 lần cho máy của hãng. Đây là số liệu của nhà sản xuất cho điều kiện cụ thể, nên bạn nên đo trên chính chi tiết của xưởng thay vì dùng một con số chung.
Hàn laser và hàn hồ quang khác nhau ở cách đưa nhiệt vào chi tiết
Khi so sánh hàn laser và TIG với các kiểu hàn khác, cần nhớ nhóm hàn hồ quang gồm TIG, MIG và hàn que, đều tạo nhiệt bằng hồ quang điện và truyền nhiệt vào chi tiết trên vùng rộng hơn. Hàn laser dùng chùm tia hội tụ rất nhỏ nên nhiệt dồn vào một điểm rồi đi tiếp. Sự khác biệt này giải thích gần như mọi ưu và nhược điểm: laser ít cong vênh, ít mài, nhưng nhạy với khe hở hơn và đòi hỏi đầu tư cao hơn.
So với hàn que và MIG: laser ít bắn tóe hơn, còn hồ quang vẫn có chỗ đứng với tấm dày
MIG thường bắn tóe nhiều hơn và vùng ảnh hưởng nhiệt rộng hơn, nên cần làm sạch cơ học sau hàn, theo Miller. Hàn que để lại xỉ cần đục và mài, và thường kèm vùng nhiệt rộng. Đổi lại, MIG và hàn que có thiết bị rẻ hơn, quen tay với nhiều thợ, và vẫn là lựa chọn quen thuộc cho tấm dày, kết cấu và việc ngoài hiện trường.
TIG vẫn là lựa chọn đúng với tấm dày, khe hở lớn và việc đơn lẻ
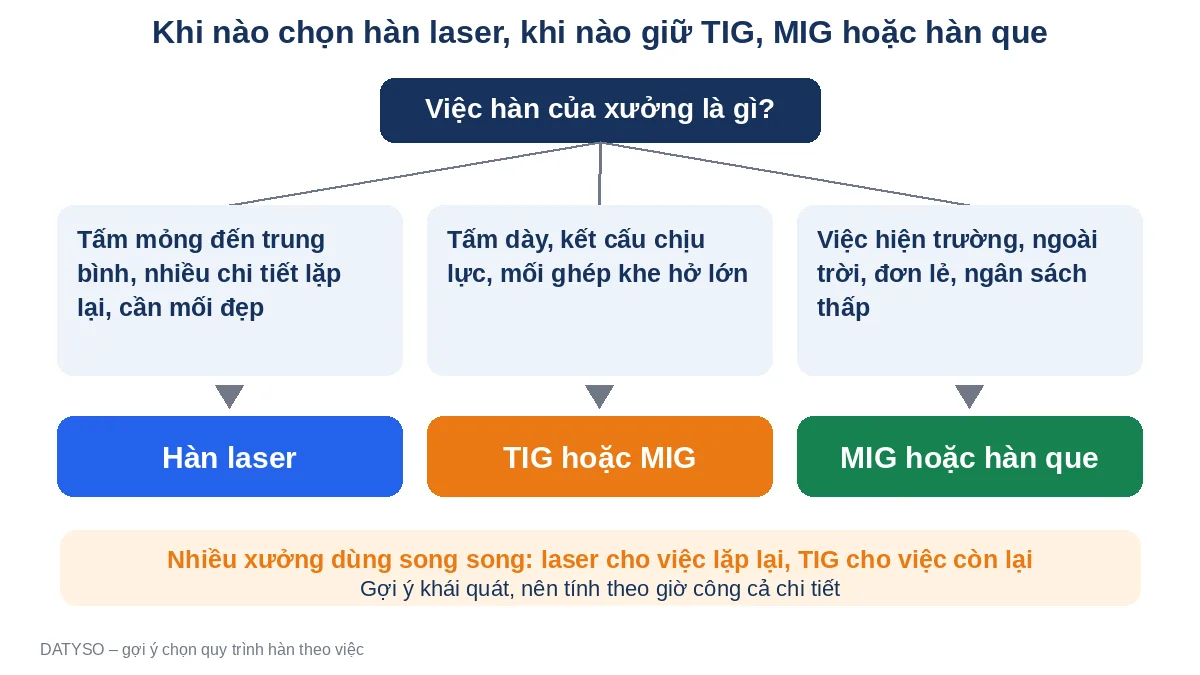
Hàn laser cầm tay mạnh nhất ở tấm mỏng đến trung bình, nên không phải việc gì cũng nên đổi. TIG hoặc MIG vẫn hợp hơn trong các trường hợp sau:
- Tấm dày, kết cấu chịu lực: khi độ dày vượt khả năng của máy laser đang có, hồ quang vẫn là cách làm thực tế.
- Mối ghép có khe hở lớn: laser nhạy với khe hở, trong khi hồ quang dễ "lấp" bằng kim loại bổ sung hơn.
- Việc đơn lẻ, sửa chữa tại chỗ: chi tiết ít, không đủ sản lượng để bù khoản đầu tư.
- Việc cần thợ TIG lành nghề: một số mối đặc biệt vẫn cần tay nghề TIG.
Tính lại bài toán đổi máy bằng giờ công của cả chi tiết, không bằng giá máy
So sánh hàn laser và TIG chỉ trọn vẹn khi bạn có số giờ công của chính xưởng. Muốn biết đổi từ TIG sang hàn laser có đáng không, hãy làm theo các bước sau:
- Chọn một chi tiết điển hình: loại xưởng làm nhiều nhất, cùng vật liệu và độ dày.
- Bấm giờ từng công đoạn bằng TIG: chuẩn bị, hàn, mài và làm sạch, nắn lại nếu có.
- Ước tính với laser: thời gian hàn ngắn hơn, mài và nắn lại thường giảm. Nhờ hãng máy hàn thử mẫu của bạn để có số thật.
- Nhân với sản lượng: cộng điện, vật tư, khấu hao rồi so với đầu tư máy để ra thời gian hoàn vốn.
Khi đã có số giờ công, hãy đặt chúng cạnh báo giá một máy hàn laser cầm tay cụ thể. Nếu bạn chưa nắm rõ cấu tạo và nguyên lý hoạt động của máy hàn laser, nên hiểu phần này trước, vì nó giải thích vì sao nhiệt tập trung lại làm giảm mài và biến dạng.
Theo hiệp hội hàn AWS, hàn laser cầm tay giúp thợ mới làm quen trong vài giờ thay vì vài tuần, nhưng người dùng vẫn cần học an toàn laser: kính bảo hộ đúng bước sóng và khu vực làm việc được kiểm soát.
Nếu xưởng đang cân nhắc đổi, hãy gửi vật liệu, độ dày, kiểu mối ghép và sản lượng cho DATYSO qua Zalo để nhận đề xuất cấu hình. Hy vọng những chia sẻ trên giúp bạn so sánh hàn laser và TIG trọn vẹn hơn, tính cả công đoạn mài chứ không chỉ tốc độ hàn. Cùng DATYSO theo dõi thêm kiến thức về máy hàn, cắt, khắc laser.
Câu hỏi thường gặp
Dưới đây là những câu hỏi xưởng hay đặt ra khi so sánh hàn laser và TIG.
Thợ TIG có cần học lại khi dùng máy hàn laser không?
Cần học thêm, nhưng không phải học lại từ đầu. Bạn vẫn dùng kiến thức nền như chuẩn bị mối ghép và đọc chất lượng mối hàn, còn phần mới là cách cầm súng, thông số máy và an toàn laser.
Hàn laser có thay hoàn toàn TIG trong xưởng không?
Thường là không. Hàn laser hợp với việc lặp lại trên tấm mỏng đến trung bình, còn TIG và MIG vẫn cần cho tấm dày, mối có khe hở lớn và việc đơn lẻ. Nhiều xưởng dùng cả hai.
Hàn laser có làm giảm cong vênh thật không?
Có, vì nhiệt tập trung và vùng ảnh hưởng nhiệt hẹp. Miller nêu số liệu cho máy của hãng là lượng nhiệt đưa vào khoảng một nửa so với TIG hoặc MIG trên thép carbon mỏng, nhưng mức giảm thực tế phụ thuộc vật liệu và độ dày.
Hàn laser có cần khe hở mối ghép nhỏ hơn TIG không?
Thường là có. Chùm tia laser rất nhỏ nên mối ghép khít sẽ cho mối hàn đều hơn. Khi khe hở lớn, nhiều máy dùng thêm dây hàn để lấp đầy, hoặc xưởng chọn TIG hay MIG cho mối đó.
Cần chuẩn bị gì về an toàn khi đổi sang hàn laser?
Cần kính bảo hộ đúng bước sóng laser cho mọi người đứng gần, khu vực hàn được che chắn và kiểm soát, và đào tạo về an toàn laser. Máy hàn laser công suất cao thường thuộc cấp nguy hiểm cao theo cách phân loại của TCVN 12670-1:2020.