Hàn laser inox mỏng mà ra mối hàn thủng lỗ hay đen sì thì chẳng phải chuyện lạ, nhưng lần nào gặp cũng làm người ta nản. Hồi nhỏ, tôi hay thấy cái nồi inox đáy mỏng của mẹ: quên nước một lần là cháy đen cả mảng, cạo mãi không sạch. Tấm inox mỏng trong xưởng cũng giống vậy. Nó không chịu nổi nhiệt dồn vào một chỗ, và nó rất dễ “dỗi” khi thiếu khí che chắn. Bài này đi qua từng nguyên nhân, từ dễ đến khó, để bạn biết nên chỉnh cái gì trước khi nghi ngờ cái máy.
Hàn laser inox mỏng thủng lỗ hay đen mối đều có lý do để tìm ra
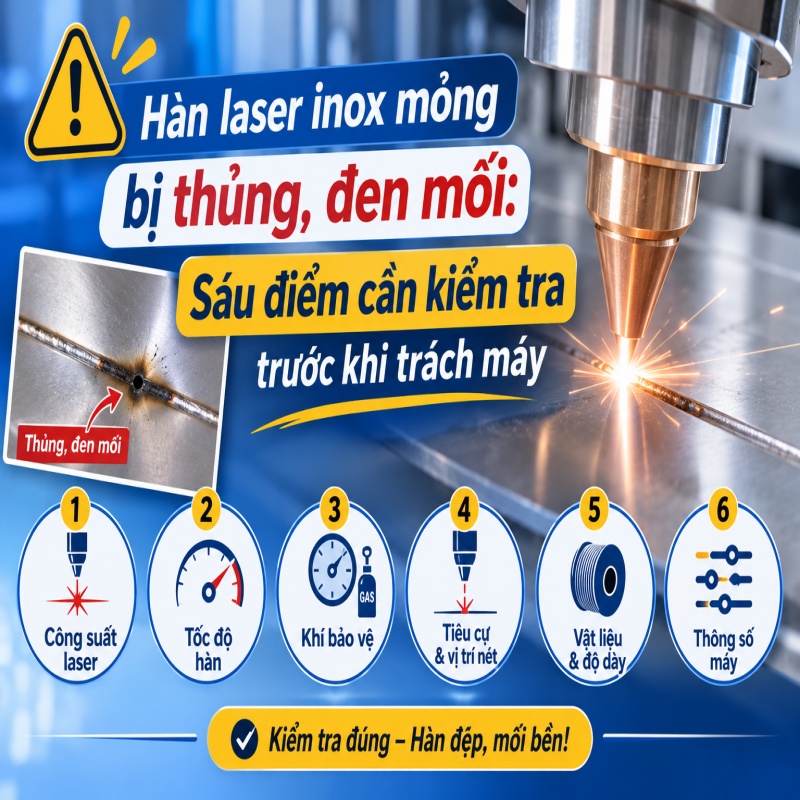
Hai lỗi này trông cùng là “mối hàn hỏng”, nhưng gốc rễ khác nhau. Thủng lỗ là chuyện của nhiệt: tấm mỏng nhận nhiều hơn mức nó chịu được. Đen mối là chuyện của không khí: inox còn nóng mà gặp oxy thì đổi màu ngay. Nhớ được điều này thì việc tìm lỗi nhẹ đi một nửa, vì mỗi lỗi có một hướng kiểm tra riêng.

Mối hàn bị thủng khi nhiệt dồn vào một chỗ quá lâu
Tấm inox càng mỏng thì càng ít “chỗ” để nhiệt tản ra. Chùm tia đứng lại một nhịp ở đầu mối, hoặc đi chậm hơn mức cần thiết, là kim loại chảy lỏng rồi sụp xuống thành lỗ. Khe hở giữa hai mép ghép cũng góp phần: khe càng rộng thì chùm tia càng dễ xuyên thẳng qua mà không có kim loại để “ôm” lấy. Trong các phương pháp hàn inox mỏng, người thợ có kinh nghiệm thường chọn công suất vừa đủ, đi tay đều và đi liền một mạch, thay vì mạnh tay rồi vội vàng sửa lại.
Mối hàn bị đen khi inox gặp oxy lúc còn nóng
Muốn có cách hàn inox không bị đen thì phải nhớ rằng vùng nóng cần được che kín cho đến khi nguội bớt. Khí bảo vệ thiếu, súng cầm xa mối hàn hoặc béc bị tắc một phần đều làm không khí lọt vào. Dầu mỡ và bụi bẩn trên bề mặt cũng cháy theo và để lại vệt xám. Nhiệt tích tụ do đi chậm cũng làm màu mối hàn sẫm đi, nên hai lỗi thủng và đen nhiều khi đến cùng một lúc.

Sáu điểm cần kiểm tra theo thứ tự từ dễ đến khó
Khi mối hàn hỏng, đừng vặn lung tung nhiều núm cùng lúc. Hãy đi lần lượt từng điểm dưới đây, mỗi lần chỉ đổi một thứ rồi thử trên phôi thừa.
- Bề mặt và khe hở mép ghép. Lau sạch dầu, bụi và ép hai mép sát nhau trước khi hàn.
- Khí bảo vệ. Kiểm tra bình còn khí, ống không gập, béc không nghẹt, và mở khí trước khi bắn tia. Loại khí và lưu lượng cụ thể theo khuyến nghị của Kỹ thuật DATYSO cho từng máy.
- Công suất và tốc độ. Với tấm mỏng, hạ công suất và giữ tốc độ đều thường hiệu quả hơn là tăng công suất rồi chạy nhanh.
- Khoảng cách và tiêu cự. Đầu súng xa hay gần hơn mức chuẩn đều làm mật độ năng lượng đổi theo, lúc đó mối hàn đổi tính cách ngay.
- Chế độ lắc. Biên độ lắc quyết định nhiệt trải rộng hay dồn lại. Chỉnh từng bước nhỏ, đừng nhảy cóc.
- Kính bảo vệ và béc súng. Kính bẩn làm tia yếu đi, người thợ bù bằng cách tăng công suất, và thế là mối hàn thủng.
Nếu cả sáu điểm đều ổn mà lỗi vẫn còn, lúc đó mới là lúc nghĩ tới thông số máy hay nguồn laser. Bạn cũng có thể đối chiếu thêm với các tiêu chí chọn mua máy hàn laser mà DATYSO đã tổng hợp, để chắc rằng công suất máy đang dùng hợp với độ dày vật liệu của xưởng.
Máy hàn laser inox của DATYSO bắt đầu từ công suất 1000W
Với tấm mỏng, máy không cần to mà cần dễ điều chỉnh. Nhóm máy hàn inox mỏng của DATYSO thuộc dòng cầm tay làm mát bằng nước, dải công suất từ 1000W đến 3000W. Xưởng nhỏ hay hàng mỏng thường bắt đầu từ bản nhỏ nhất là DT-1000W, có bảng độ dày hàn theo vật liệu ngay trên trang để dễ đối chiếu. Cách chọn giữa 1000W, 1500W, 2000W và 3000W được so sánh trong trang máy hàn laser inox cầm tay của DATYSO.
Vài điểm cần biết về nhóm máy hàn inox cầm tay này:
- Làm mát bằng chiller nước, giữ nguồn laser ổn định khi hàn liên tục.
- Cấu hình linh kiện (nguồn laser, súng hàn, chiller) theo bảng linh kiện từng model.
- Số liệu độ dày hàn đều kèm điều kiện thử do Kỹ thuật DATYSO chốt.
Nếu bạn đang cân nhắc máy hàn inox laser cầm tay cho xưởng mà chưa chắc nên chọn công suất nào, cứ gửi ảnh chi tiết cần hàn qua Zalo, kỹ sư sẽ xem rồi tư vấn đúng máy.
Giải đáp nhanh năm thắc mắc thường gặp
Hàn laser bằng khí gì để mối hàn trắng hơn?
Với inox, khí trơ như argon là lựa chọn quen thuộc để che vùng nóng. Loại khí và lưu lượng chính xác phụ thuộc từng máy, nên hãy theo hướng dẫn kỹ thuật đi kèm máy của DATYSO.
Hàn inox laser có cần mài lại mối hàn không?
Mối hàn đẹp thường chỉ cần làm sạch nhẹ, ít phải mài nhiều như hàn hồ quang. Nếu mối hàn bị rỗ hoặc lồi, mới cần xử lý thêm.
Inox càng mỏng thì càng nên dùng máy công suất thật nhỏ phải không?
Không hẳn. Điều quyết định là bạn chỉnh được công suất, tốc độ và độ lắc ra sao. Máy vừa đủ công suất mà dễ điều chỉnh thường tốt hơn máy quá yếu phải đi chậm, vì đi chậm lại làm tích nhiệt.
Mối hàn đã bị đen thì còn cứu được không?
Lớp màu mỏng có thể làm sạch bằng đánh bóng hoặc dung dịch tẩy chuyên dụng. Lớp cháy dày hoặc mối hàn đã rỗ, thủng thì nên hàn lại sau khi tìm ra nguyên nhân.
Khi nào nên gọi kỹ thuật DATYSO?
Khi bạn đã kiểm đủ sáu điểm ở trên mà lỗi vẫn lặp lại. Hãy chụp ảnh mối hàn và ghi lại thông số đang dùng để kỹ sư hỗ trợ nhanh hơn.